
轮胎裂解炭黑为什么要用环辊磨?废旧橡胶再生粉体加工方案
废旧轮胎回收这几年越来越热。把轮胎裂解炼油之后,剩下的残渣里有一种叫"裂解炭黑"的东西——以前当废渣扔掉,现在深加工之后可以回用到橡胶、塑料、油墨里,价值翻好几倍。
但裂解炭黑要回用,有一道绕不开的工序:超细磨粉。为什么这道工序偏偏要选环辊磨?今天把这个问题讲透。
裂解炭黑是什么?为什么要超细磨?
废旧轮胎经过高温裂解,油和气都抽走了,剩下的固体残渣里大概有30%-40%是炭黑,剩下的是纤维、灰分和少量未完全裂解的橡胶。
刚裂解出来的炭黑颗粒很粗,粒度分布也乱,直接卖没人要。要回用到下游,必须磨到足够细、粒度足够均匀——细度一般要到400目以上,高端应用要到1000目甚至更细。
磨细之后的裂解炭黑,可以用来:
做橡胶制品的半补强填料
做塑料管材、型材的填充剂
做油墨、涂料的黑色颜料
做导电炭黑的初级原料
炭黑磨粉为什么不能用球磨?
很多做炭黑的厂子一开始会想:磨粉嘛,球磨不就行了?
真上手就会发现问题一堆:
第一,金属污染。球磨里的钢球、衬板在研磨过程中会掉碎屑,混到炭黑里。炭黑是用来做高级橡胶和油墨的,铁杂质多了直接影响产品性能。
第二,粒度分布宽。球磨出来的粉,粗的粗细的细,达不到下游要求的窄粒度分布。炭黑用在橡胶里,粒度不均会导致补强效果参差不齐。
第三,效率低。球磨是靠钢球砸,能耗高、产量低,做炭黑这种附加值不算特别高的物料,电费都赚不回来。
那雷蒙磨行不行?传统R型雷蒙磨细度上限约325目,鸿程HC/HCQ纵摆磨可达400目,但做400目以上的超细炭黑仍需要环辊磨。
环辊磨在炭黑加工中的工艺适配
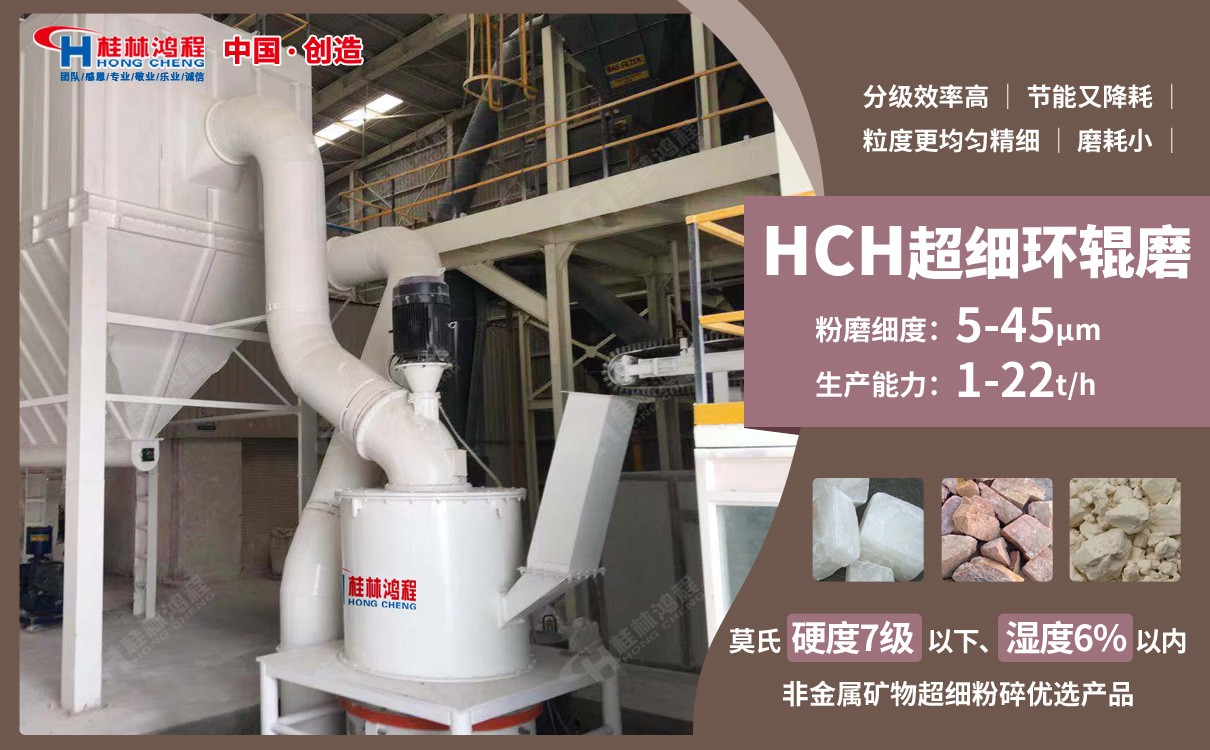
HCH系列超细环辊磨,正好卡在炭黑需要的细度区间:
成品细度:5-38μm,对应400-2500目可调
产能范围:1-11t/h
原理:不是靠钢球砸,是靠磨辊环压碾碎,研磨过程中金属接触少,杂质带入低
和球磨比,环辊磨做炭黑有几个实际好处:
细度范围覆盖炭黑需求:从400目初级填料到1500目高级应用,一台设备通过调节分级机就能覆盖,不用换机器。
金属污染少:研磨介质是磨辊和磨环,虽然也有磨损,但比球磨的钢球冲刷式磨损小得多,铁杂质含量可控。
粒度分布更窄:自带分级机,粗粉回去重磨,出来的粉粒度均匀,下游客户用着稳定。
连续生产:环辊磨可以24小时连续运行,适合规模化再生炭黑厂子。
炭黑磨粉的防火注意事项
炭黑是粉尘爆炸的高危物料,做炭黑磨粉的时候,安全措施要到位:
第一,整个系统负压运行。不能有粉尘外溢,车间里浮尘浓度高了,遇到静电或者火星就容易出事。
第二,配备火花探测和灭火装置。磨辊万一进了金属异物打火花,探测系统要能立刻发现,喷淋灭火跟上。
第三,根据需要配惰性气体保护。有些超细炭黑客户会用氮气密封,把系统里的氧气浓度压下来,从根上杜绝爆炸风险。
环保和安全这两块投入不能省,不然出一次事故,厂子就没了。
知识问答
Q1:炭黑磨到多少目可以回用于橡胶制品?
做普通橡胶填料的话,400-800目基本够用。如果是做高品质橡胶制品的补强填料,细度要到1000目以上,而且要控制灰分和挥发分含量。具体细度要求,还是要看下游客户的标准。
Q2:环辊磨和气流磨比,哪个更适合炭黑?
气流磨细度能做更细,但能耗高、产量低,适合做高端特种炭黑。环辊磨在400-2500目这个区间,性价比更高、产量更大,适合做再生炭黑规模化生产。如果你的产品是走中低端填充料路线,环辊磨更划算;如果是做高端导电炭黑,再考虑气流磨。